您当前位置:首页 > 企业动态 > 公司动态

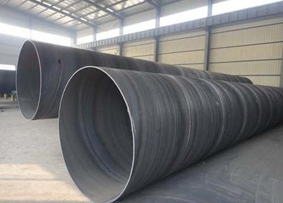
螺旋焊管与直缝焊管的区别

时间:2021-06-16 来源:江西省南油钢管开发有限公司 访问量:4138


材料的冶金性能

直缝埋弧焊管是用钢板生产的,而螺旋焊管是用热轧卷板生产的。热轧带钢机组轧制工艺具有一系列的优点,具有获得生产**管线钢的冶金工艺能力。例如,在输出台架上装有水冷却系统以加速冷却,这就允许使用低合金成分来达到**的强度等级和低温韧性,从而改进钢材的可焊性。但这一系统在钢板生产厂基本没有。卷板的合金含量(碳当量)往往**相似等级的钢板,这也提高了螺旋焊管的可焊性。*需要说明的是,由于螺旋焊管的卷板轧制方向不是垂直钢管轴线方向(其夹解取决于钢管的螺旋角),而直缝钢管的钢板轧制方向垂直于钢管轴线方向,因而,螺旋焊管材料的抗裂性能优于直缝钢管。

焊接工艺

从焊接工艺而言,螺旋焊管与直缝钢管的焊接方法一致,但直缝焊管不可避免地会有很多的丁字焊缝,因此存在焊接缺陷的机率也大大提高,而且丁字焊缝处的焊接残余应力较大,焊缝金属往往处于三向应力状态,增加了产生裂纹的可能性。而且,根据埋弧焊的工艺规定,每条焊缝均应有引弧处和熄弧处,但每根直缝焊管在焊接环缝时,无法达到该条件,由此在熄弧处可能有较多的焊接缺陷。

强度特点

管子在承受内压时,通常在管壁上产生两种主要应力,即径向应力δY和轴向应力δX。焊缝处合成应力δ=δY(l/4sin2α+cos2α)1/2,其中,α为螺旋焊管焊缝的螺旋角。

南昌螺旋焊管焊缝的螺旋角一般为50-75度,因此螺旋焊缝处合成应力是直缝焊管主应力的60-85%。在相同工作压力下,同一管径的螺旋焊

管比直缝焊管壁厚可减小。

根据以上特点可知:

A螺旋焊管发生爆破时,由于焊缝所受正应力与合成应力比较小,爆破口一般不会起源于螺旋焊缝处,其**性比直缝焊管高。

B.当螺旋焊缝附近存在与之相平行的缺陷时,由于螺旋焊缝受力较小,故其扩展的危险性不如直焊缝大。

C.由于径向应力是存在于钢管上的较大应力,所以焊缝处于垂直应力这一方向时承受较大载荷。即直缝承受的载荷较大,环向焊缝承受的载荷较小,螺旋缝介于二者之间。
1597154835954211.jpg


本文标签:
      1、制造方法  (1)采用热轧钢带做管坏,经常温螺旋成型,螺旋缝采用自动埋弧法焊接,内外埋弧焊缝各不少于一道。  (2)钢管上允许有钢带对头焊缝,钢带对头与管端的距离不得小于300mm。经购方与制造商协商,允许对头焊缝位于管端,但对头与相应管端螺旋烛缝之间至少应有150mm的环向间隔。  (3)对接钢管 允许将同一规格 同一型号的两段短向挡面一支钢管,每段短钢管的长度不得小于2m,环向焊缝两侧的螺旋缝应错开,其环向距离不得小于150mm。  2、钢的种类 本标准范围的钢管应采用GB/T700-1988中的Q195,Q215,Q235钢焊制。 注:Q指代表屈服强度的字母,后边的数值为屈服强度数值。       3、静水试验 每根钢管应做静水压试验而无渗漏现象,试验压力按下试计算 P=2ST/D 式中S—静水压试验的试验应力Mpa,静水试验的试验应力按相应钢带标准规定屈服度小值(Q235为235Mpa)的60%选取。 稳压时间:D<508试验压力保持时间不少于5秒; D≥508试验压力保持时间不少于10秒        4、无损检测 钢管的补焊焊缝、钢带对头焊缝及环向缝应进行X射线或超声波检验。对于可燃普通流体输送用的钢向的螺旋焊缝应进行SX射线或超声波检验,对用于水、污水、空气、采暖蒸汽等普通流体输送用的钢管的螺旋焊缝应进行X射线或超声波检验抽查(20%)。  5、缺陷处理  (1)缺陷可用砂轮磨去,但剩余壁厚须在允许范围内  (2)补焊焊缝小长度为50mm;母材被焊修磨后不得超过1.5mm  (3)在允许长度范围内将有缺陷的管段切除  (4)判为不合格 螺旋钢管 螺旋钢管 防腐钢管 3PE防腐钢管 弯头 三通 8710防腐钢管 法兰 大小头 异径管 弯头